Papaína no processamento de alimentos: FAQ para compradores
A papaína é uma protease cisteínica de origem vegetal, obtida do látex do mamão, e utilizada em diversos processos de fabricação de alimentos quando a modificação controlada de proteínas melhora textura, rendimento, clareza, velocidade de processamento ou qualidade sensorial. Este FAQ foi elaborado para cientistas de formulação, equipes de compras, gestores de qualidade e engenheiros de processo que avaliam a papaína para aplicações industriais em alimentos.
O que é papaína?
A papaína é uma enzima proteolítica que cliva ligações peptídicas em proteínas. No processamento de alimentos, isso significa que ela pode amaciar fibras musculares, reduzir a viscosidade proteica, criar hidrolisados, melhorar a extraibilidade, apoiar a clarificação e modificar massas ou matrizes proteicas quando usada sob condições controladas.
A papaína é valorizada porque é:
- De origem botânica: derivada do látex do mamão.
- Amplamente útil: ativa em uma faixa prática de condições de processamento de alimentos.
- Favorável ao processo: compatível com muitos fluxos de batelada, imersão, injeção, hidrólise e clarificação.
- Relevante sensorialmente: capaz de alterar maciez, sensação na boca e perfil de peptídeos solúveis.
- Escalável: adequada para validação piloto e produção industrial quando especificação, manuseio e inativação são bem gerenciados.
Por que fabricantes de alimentos usam papaína?
Fabricantes normalmente escolhem a papaína quando precisam de degradação proteica controlada sem redesenhar todo o processo. Objetivos comuns incluem:
- Maciez mais consistente em sistemas de carnes e frutos do mar.
- Solubilização proteica mais rápida para hidrolisados, molhos, temperos e ingredientes nutricionais.
- Melhor filtração e menor risco de turbidez em determinados processos de bebidas.
- Modificação do manuseio de massas ou relaxamento proteico em aplicações selecionadas de panificação.
- Melhor aproveitamento de matérias-primas ricas em proteínas.
- Redução da variabilidade causada por estrutura inconsistente da matéria-prima.
O valor comercial raramente está apenas na enzima. Ele está na combinação de rendimento, produtividade, consistência sensorial e menos lotes fora de especificação.
Quais aplicações em alimentos normalmente usam papaína?
Amaciamento de carnes
A papaína ajuda a degradar proteínas estruturais na carne. Ela pode ser usada em marinadas, salmouras, sistemas de injeção, processos de massageamento, tratamentos de superfície ou formulações de carnes preparadas. Os principais pontos de controle são tempo de contato, temperatura, distribuição e inativação.
Hidrólise proteica
A papaína pode gerar peptídeos solúveis a partir de substratos proteicos animais, vegetais ou mistos. Ela é usada quando fabricantes buscam melhor solubilidade, digestibilidade, perfil saboroso, redução de viscosidade ou desenvolvimento de peptídeos funcionais. O sabor final depende do substrato, do ponto final da hidrólise e do tratamento posterior.
Cervejaria e bebidas
Em processos selecionados de bebidas, a papaína pode auxiliar em estratégias de gerenciamento de turbidez proteica e clarificação. A compatibilidade deve ser validada em relação à matriz da bebida, ao método de filtração, ao programa de estabilização e aos requisitos de rotulagem.
Panificação e sistemas de cereais
A papaína pode modificar a estrutura proteica quando são necessários manuseio de massa mais macio, redução de elasticidade ou relaxamento controlado. Como pequenas diferenças de processo podem alterar o comportamento da massa, o uso em panificação deve ser validado por meio de testes comparativos lado a lado.
Frutos do mar e proteínas especiais
A papaína pode apoiar o gerenciamento de textura, o processamento de crustáceos e moluscos, a produção de extratos ou o desenvolvimento de hidrolisados. Assim como em carnes, o processamento excessivo pode prejudicar mordida, rendimento ou aparência; portanto, o controle do ponto final é importante.
Como a papaína afeta a textura?
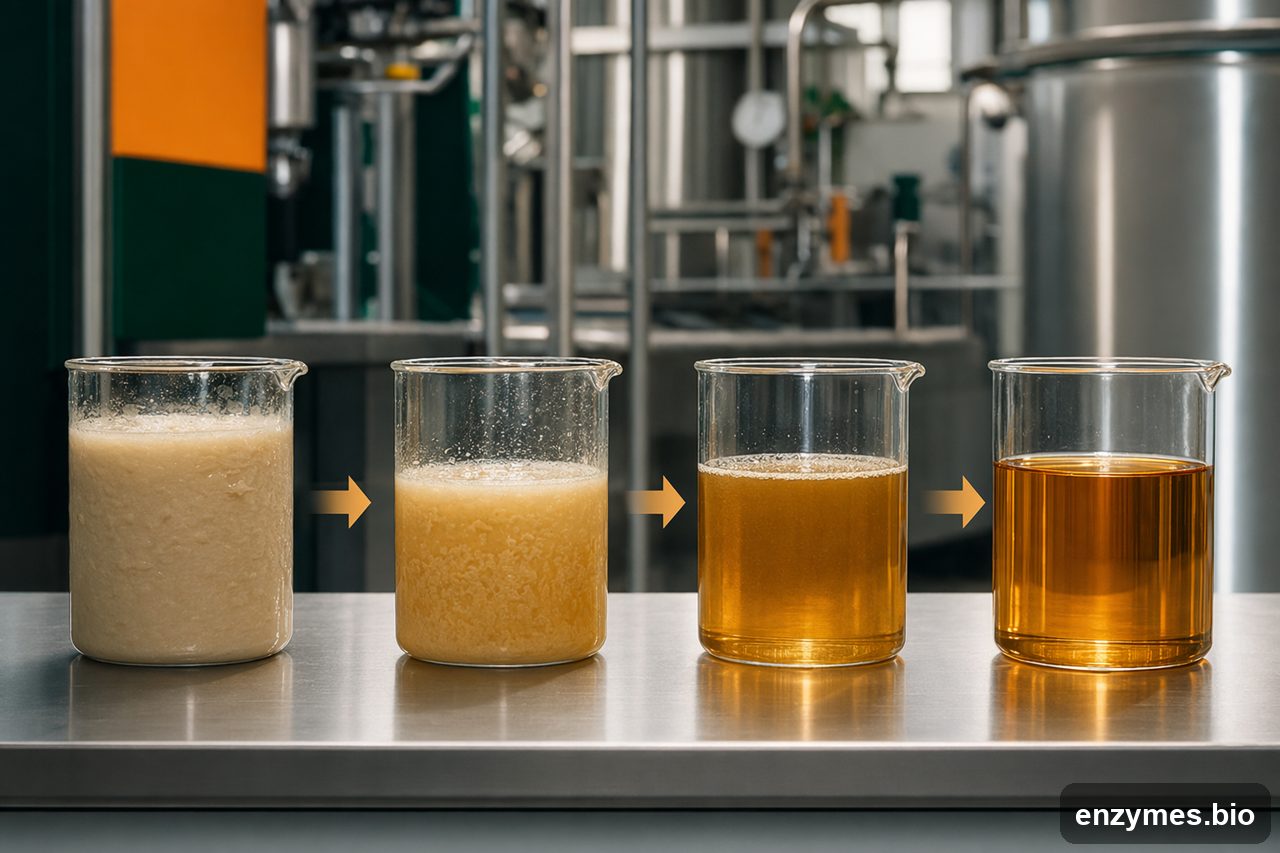
A papaína reduz a estrutura proteica ao clivar ligações peptídicas. Em um sistema cárneo, isso pode melhorar a maciez ao enfraquecer redes de proteínas musculares e do tecido conjuntivo. Em um hidrolisado, pode reduzir a viscosidade e aumentar as frações de nitrogênio solúvel. Em massas ou sistemas de proteínas vegetais, pode amaciar ou relaxar a matriz.
O efeito depende fortemente de:
- Tipo de matéria-prima e composição proteica.
- Tamanho de partícula, área superficial ou uniformidade da injeção.
- Temperatura e tempo de residência do processo.
- Condições de pH e sal.
- Intensidade de mistura e distribuição da enzima.
- Método e momento de inativação.
O bom uso da papaína não é simplesmente “mais enzima”. É exposição controlada.
Quais são as principais variáveis de processo a avaliar?
Para validação industrial, mapeie o desempenho da papaína em torno do processo real da planta, e não apenas de um ideal de laboratório. As principais variáveis incluem:
- Substrato: espécie, corte, fonte proteica, frescor, teor de gordura, nível de colágeno e histórico térmico prévio.
- pH: a papaína tem melhor desempenho em faixas adequadas de pH; condições extremas reduzem a eficácia ou alteram a seletividade.
- Temperatura: condições mais quentes geralmente aceleram a proteólise, mas também aumentam o risco de amolecimento excessivo se o tempo de residência não for controlado.
- Tempo: o controle do ponto final é essencial para consistência de textura e sabor.
- Distribuição: dispersão inadequada causa amaciamento desigual ou hidrólise inconsistente.
- Inativação: tratamento térmico, ajuste de pH ou outras etapas de processo validadas podem ser usados para interromper a proteólise adicional.
- Operações posteriores: filtração, secagem, cocção, processamento em retorta, pasteurização ou embalagem podem alterar o resultado final.
Como prevenir amaciamento excessivo ou amargor?
O amaciamento excessivo ocorre quando a exposição à papaína continua além do ponto final pretendido ou quando a enzima é distribuída de forma desigual. O amargor pode se desenvolver em hidrolisados quando os perfis de peptídeos não correspondem ao alvo sensorial.
Estratégias de controle incluem:
- Definir um ponto final mensurável antes do aumento de escala.
- Usar procedimentos controlados de adição e mistura.
- Validar tempo e temperatura em condições de planta.
- Incluir uma etapa de inativação quando o produto final exigir estabilidade.
- Realizar painéis sensoriais junto com medições de textura ou viscosidade.
- Comparar múltiplos pontos de adição em vez de presumir que apenas um está correto.
- Documentar limites de tempo de espera durante paradas de linha ou cenários de retrabalho.
A papaína é adequada para posicionamento clean label ou de origem vegetal?
A papaína é de origem vegetal, o que pode apoiar determinadas narrativas de formulação e fornecimento. No entanto, alegações como “clean label”, “natural”, alergênico, vegetariano, vegano, orgânico, halal, kosher e não OGM dependem da especificação completa do produto, do sistema de veículo, dos coadjuvantes de processamento, da regulamentação local e do pacote de certificações.
Antes de fazer alegações, solicite documentação para:
- Material de origem e status de coadjuvante de processamento.
- Composição do veículo ou diluente.
- Declaração de alergênicos.
- Declaração de posicionamento quanto a OGM, quando relevante.
- Certificado halal ou kosher, se necessário.
- Adequação regulatória específica do país.
- Orientação de rotulagem para o mercado pretendido.
Que documentação compras deve solicitar?
Um fornecedor de papaína grau alimentício deve ser capaz de fornecer um arquivo técnico e de qualidade claro. Documentos típicos incluem:
- Ficha de especificação do produto.
- Certificado de análise de cada lote.
- Declaração de grau alimentício.
- Ficha de dados de segurança.
- Declaração de alergênicos.
- Declaração de posicionamento quanto a OGM, quando aplicável.
- Limites de metais pesados e microbiológicos.
- Informações de país de origem ou origem de fabricação.
- Certificados halal, kosher ou outros, quando disponíveis.
- Orientações de vida útil e armazenamento.
- Detalhes de embalagem e paletização.
Para produção recorrente, compras também deve perguntar como a consistência entre lotes é gerenciada e qual política de notificação de mudanças se aplica.
Papaína em pó ou líquida: qual formato é melhor?
Ambos os formatos podem funcionar. A escolha correta depende dos equipamentos de processo, das restrições de manuseio e dos requisitos de estabilidade.
Papaína em pó
Melhor quando fabricantes precisam de armazenamento compacto, mistura flexível, compatibilidade com pré-misturas secas ou planejamento de estoque mais longo. Controle de poeira e proteção do operador devem ser considerados, pois pós de protease podem irritar pele, olhos e trato respiratório.
Papaína líquida
Útil quando o processo se beneficia de dosagem medida, dispersão rápida, manuseio fechado ou redução de poeira em suspensão. Formatos líquidos podem exigir controle de armazenamento mais rigoroso e verificações de compatibilidade com conservantes, pH e a matriz alimentar final.
O que a qualidade deve observar na inspeção de recebimento?
A inspeção de recebimento deve confirmar que o lote corresponde à especificação aprovada e à necessidade da aplicação. Equipes de qualidade normalmente revisam:
- Identidade e rastreabilidade do lote.
- Aparência e forma física.
- Perfil de odor, se relevante para a especificação.
- Critérios relacionados a umidade ou estabilidade.
- Status microbiológico.
- Limites de metais pesados.
- Integridade da embalagem.
- Vida útil remanescente.
- Completude da documentação.
Para processos críticos, retenha amostras de referência e acompanhe o desempenho do lote em métricas do produto acabado, como maciez, taxa de filtração, viscosidade, sólidos solúveis ou perfil sensorial.
Como a papaína é normalmente armazenada e manuseada?
Siga a especificação do fornecedor, mas princípios comuns de manuseio incluem:
- Armazenar fechada em área fresca e seca, longe de calor direto e umidade.
- Evitar a abertura repetida de recipientes a granel em ambientes não controlados.
- Usar ferramentas limpas e secas para manuseio de pó.
- Minimizar a formação de poeira durante a transferência.
- Manter os recipientes bem fechados após o uso.
- Usar EPIs adequados para manuseio de proteases.
- Segregar o manuseio de enzimas de áreas sensíveis de produto acabado quando necessário.
Como a papaína é um catalisador proteico, a exposição a calor, umidade, produtos químicos incompatíveis ou armazenamento inadequado prolongado pode reduzir o desempenho.
Quais considerações de segurança são importantes na planta?
A papaína é amplamente usada no processamento de alimentos, mas preparações enzimáticas concentradas exigem manuseio profissional. Proteases podem causar irritação ou sensibilização se inaladas ou em caso de contato repetido.
Controles em nível de planta podem incluir:
- Transferência fechada ou exaustão local quando prático.
- Procedimentos que minimizem poeira para pós.
- Proteção ocular e cutânea.
- Proteção respiratória quando a avaliação de risco exigir.
- Treinamento de funcionários para manuseio de enzimas.
- Procedimentos de derramamento que evitem geração de aerossóis.
- Separação clara entre pesagem de enzimas e zonas de produto aberto.
Sempre siga a ficha de dados de segurança do produto e os requisitos locais de segurança ocupacional.
Como um fabricante deve conduzir um teste com papaína?
Um plano de teste prático deve conectar o uso da enzima aos resultados de negócio. Sequência sugerida:
- Defina o alvo: maciez, viscosidade, solubilidade, filtração, rendimento, sabor ou tempo de processo.
- Selecione o formato: pó, líquido, granulado ou opção compatível com pré-mistura.
- Mapeie o processo: ponto de adição, mistura, tempo de residência, temperatura, pH e etapa térmica posterior.
- Execute uma pequena matriz: compare condições de exposição e pontos finais em vez de alterar apenas uma variável.
- Meça os efeitos no produto acabado: textura, perfil sensorial, fração solúvel, turbidez, rendimento, perda por cocção ou comportamento de filtração.
- Teste as realidades da linha sob estresse: tempos de espera, eventos de partida e parada, variabilidade da matéria-prima e ciclos de sanitização.
- Feche o plano de controle: especificações de recebimento, POPs de manuseio, instruções de dosagem, inativação e critérios de liberação de CQ.
Que perguntas compradores devem fazer antes de aprovar um fornecedor?
Use estas perguntas para diferenciar ofertas commodities de fornecimento pronto para produção:
- Qual é a origem e a rota de processamento da papaína?
- Qual documentação grau alimentício está disponível por lote?
- Quais formatos físicos podem ser fornecidos?
- Como a consistência de lote é controlada?
- Quais veículos, estabilizantes ou coadjuvantes de processamento estão presentes?
- Qual é a condição de armazenamento recomendada e a vida útil?
- O fornecedor pode apoiar testes piloto e solução de problemas no aumento de escala?
- Qual é o prazo padrão de entrega e a estrutura mínima de pedido?
- Quais tamanhos de embalagem estão disponíveis para manuseio na planta?
- Como mudanças de especificação, origem ou processo de fabricação são comunicadas?
O que causa baixo desempenho da papaína?
Se o desempenho for inconsistente, a causa muitas vezes está relacionada ao processo, e não simplesmente à enzima. Problemas comuns incluem:
- Mistura inadequada ou distribuição desigual.
- Tempo de espera excessivo antes da cocção ou inativação.
- Variação de temperatura durante a marinada ou hidrólise.
- pH fora da janela operacional pretendida.
- Variação da matéria-prima entre lotes ou estações.
- Degradação da enzima devido a armazenamento inadequado.
- Incompatibilidade com agentes oxidantes ou resíduos agressivos de limpeza.
- Validação insuficiente da etapa térmica final.
Uma análise de solução de problemas bem estruturada deve comparar registros de lotes da enzima, dados de matéria-prima e logs de processo da planta.
A papaína pode substituir outras proteases?
Às vezes, mas não automaticamente. A papaína tem um perfil proteolítico amplo e pode ser uma alternativa ou complemento eficaz a outras proteases. Decisões de substituição devem se basear no desempenho do produto acabado, não apenas no custo de compra.
Compare:
- Curva de textura e controle do ponto final.
- Risco de sabor e amargor.
- Compatibilidade com o perfil de pH e temperatura da produção.
- Comportamento de inativação.
- Posicionamento regulatório e de rotulagem.
- Confiabilidade de fornecimento e pacote de documentação.
- Custo total do processo, incluindo impacto em rendimento e retrabalho.
O que uma especificação robusta de papaína inclui?
Para compras B2B, uma especificação robusta deve definir mais do que o nome do produto. Ela deve incluir:
- Identidade e origem da enzima.
- Forma física e aparência.
- Status de grau alimentício.
- Informações sobre veículo ou diluente.
- Abordagem de padronização de desempenho sem expor detalhes confidenciais de ensaio.
- Limites microbiológicos e de metais pesados.
- Formato de embalagem.
- Orientações de armazenamento e vida útil.
- Documentação exigida por envio.
- Expectativas de notificação de mudanças.
O objetivo é tornar o desempenho da papaína repetível entre plantas, operadores e ciclos de compra.
Solicite preço de papaína ou orientação de adequação técnica
Se você está avaliando a papaína para uma aplicação de processamento de alimentos, compartilhe o tipo de produto, as condições de processo, o resultado desejado, o formato preferido e a faixa de volume anual. Nossa equipe pode ajudar a identificar a especificação e a estrutura de cotação mais adequadas.